Artykuł sponsorowany
Dlaczego źle wysuszone tworzywo obniża powtarzalność detali kształtowanych pod próżnią
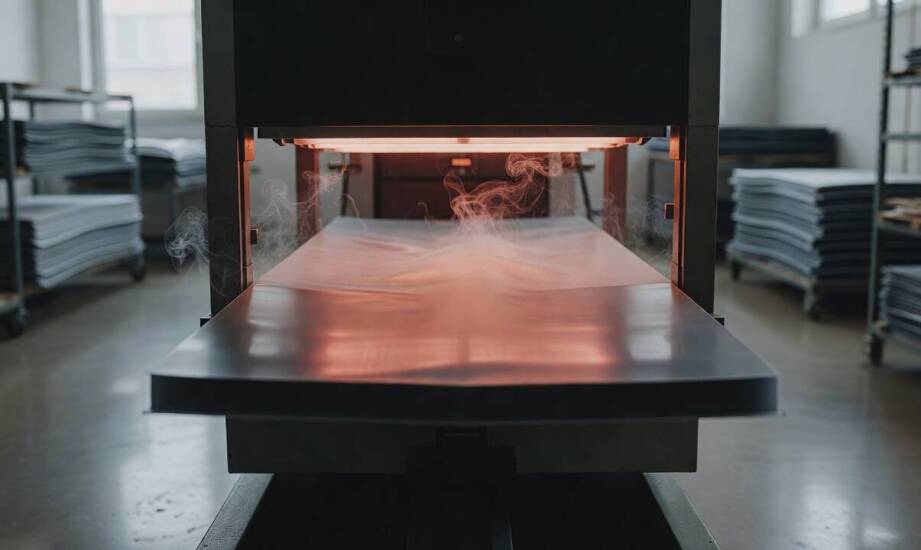
Wilgoć obecna w arkuszu termoplastycznym oraz przypadkowe składowanie potrafią zepsuć detal jeszcze przed wstawieniem go do maszyny. Nierównomierna zawartość wody w materiale prowadzi do ukrytych wad strukturalnych. Miejscowe osłabienia ujawniają się dopiero podczas nagrzewania i rozciągania, trwale obniżając powtarzalność wymiarów oraz jakość powierzchni gotowych elementów.
Wpływ wilgoci na zachowanie tworzyw w temperaturze
Podczas ogrzewania arkusza zamknięta w strukturze polimeru woda zamienia się w parę, tworząc pęcherze na powierzchni detalu. Defekty te bezpośrednio zakłócają równomierne rozciąganie materiału. Powierzchnia traci zakładaną gładkość, a grubość ścianek staje się nieregularna. Obecność cząsteczek wody zmienia również lepkość stopionego polimeru, co utrudnia dokładne odwzorowanie kształtu narzędzia i prowadzi do powstawania mikropęknięć na ostrych zagięciach formy.
Poszczególne grupy termoplastów wykazują drastycznie różną wrażliwość na absorpcję wody z otoczenia. Tworzywa higroskopijne, obejmujące poliwęglan (PC) oraz ABS, chłoną wodę z powietrza w sposób ciągły. Arkusze ABS wykazują widoczne blistry już przy zawartości wilgoci na poziomie 0,2 procenta. Poliwęglan wymaga jeszcze surowszego reżimu, ponieważ nadmiar wody wywołuje hydrolizę łańcuchów polimerowych i trwałą utratę wytrzymałości. W tym przypadku poziom wilgoci przed obróbką musi zostać zredukowany poniżej 0,02 procenta. Zupełnie inaczej zachowuje się PETG, które według zaleceń producentów zwykle nie wymaga wstępnego wygrzewania, chyba że wilgotność względna w hali przekracza 80 procent.
Niestabilna wilgotność partii surowca w serii przemysłowej generuje wysoki odsetek odrzutów. Koszty materiałowe rosną, a różnice w jakości wizualnej między kolejnymi wytłoczkami dyskwalifikują partię u wymagających odbiorców hurtowych.
Kontrola magazynowania i przygotowanie surowca do obróbki
Trzymanie arkuszy na otwartych paletach przy zmiennych parametrach powietrza skutkuje nierównomiernym wnikaniem wilgoci w głąb materiału. Różnice te objawiają się na gotowym wyrobie jako matowe lub srebrzyste smugi. Wysoka wilgotność otoczenia magazynowego zwiększa ryzyko kondensacji pary wodnej, co skutkuje drastyczną utratą elastyczności na krawędziach detali. Utrzymanie wilgotności względnej w przedziale 40–60 procent oraz zdejmowanie folii ochronnej dopiero tuż przed obróbką ograniczają to zjawisko.
Dodatkowe kondycjonowanie staje się niezbędne w przypadku materiałów silnie higroskopijnych lub starszych partii. Parametry procesu suszenia zależą bezpośrednio od wytycznych z kart materiałowych. Arkusze ABS zazwyczaj przebywają w piecu w temperaturze 80°C przez kilka godzin, podczas gdy poliwęglan wymaga znacznie dłuższego wygrzewania w 120°C. Przygotowane arkusze muszą trafić prosto na linię produkcyjną, aby uniknąć wtórnego zawilgocenia podczas stygnięcia.
Wykrycie kropel kondensatu na palecie lub nagły przyrost masy w stosunku do certyfikatu dostawcy to wyraźne sygnały alarmowe. Przemysłowe formowanie próżniowe nieprzygotowanego surowca obniża mechaniczną jakość produktu końcowego. Odbiorcy wielkogabarytowych elementów kompozytowych produkowanych przez firmę EKOTECH narzucają surowe normy dotyczące spójności wymiarowej detali. Wdrożenie rygorystycznych procedur pomiaru wilgotności przed startem maszyn eliminuje ryzyko odrzucenia serii przez inspektorów kontroli jakości.
Trwałość elementów kształtowanych pod próżnią zależy od świadomego zarządzania warunkami magazynowania i obróbki wstępnej. Utrzymanie stabilnego poziomu wilgotności surowca gwarantuje zachowanie właściwości mechanicznych termoplastów. Rezygnacja z weryfikacji wilgotności generuje straty materiałowe i paraliżuje ciągłość pracy całej linii.
Kategorie artykułów
Polecane artykuły
Rola muzykoterapii w procesie terapeutycznym dla osób z psychicznymi chorobami

Jak wybrać odpowiedni rodzaj nakrętek do zgrzewania dla danych potrzeb?

Zakład pogrzebowy w Zabłudowie: Przewodnik po dostępnych usługach
