Artykuł sponsorowany
Jak projektować części drukowane do pneumatyki, żeby gwint i szczelność działały razem
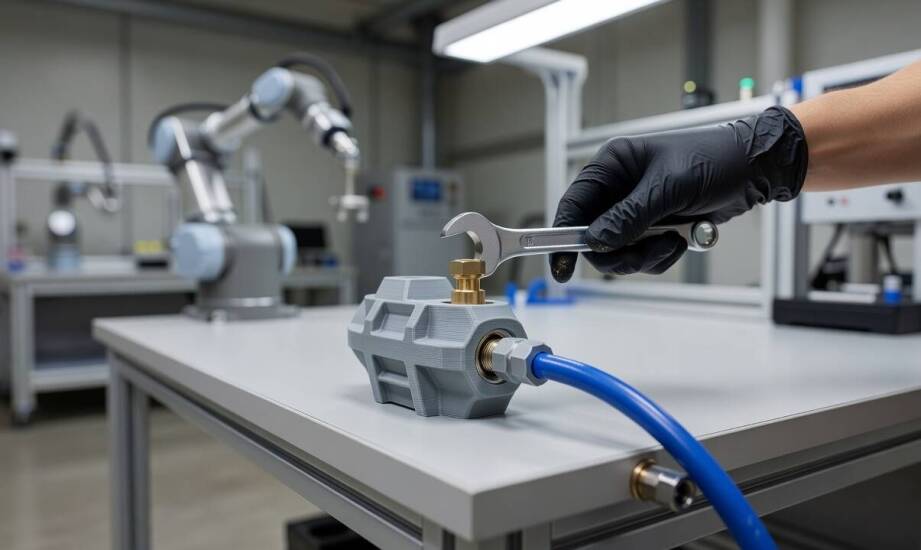
W bieżącym utrzymaniu ruchu linii produkcyjnych i zaawansowanej automatyki przemysłowej nierzadko zdarza się, że drobny adapter lub dedykowany uchwyt w układzie podciśnieniowym ulega uszkodzeniu. Gdy oryginalna część nie jest dostępna w lokalnym magazynie, służby techniczne coraz chętniej sięgają po techniki przyrostowe. Stanowią one skuteczne rozwiązanie zastępcze dla nietypowych elementów pomocniczych. Przygotowanie niezawodnego detalu wymaga jednak rzetelnego uwzględnienia specyfiki materiałów polimerowych oraz mechaniki płynów w instalacjach sprężonego powietrza.
Przeczytaj również: Jak złożyć zamówienie na światłowodowy internet z wyprzedzeniem?
Projektowanie gwintów i wytrzymałość geometrii
Projektowanie części przyrostowych do instalacji pneumatycznych wymusza precyzyjne zaplanowanie tolerancji otworów mocujących. Rzeczywista dokładność wymiarowa zależy ściśle od specyfikacji wybranej technologii druku oraz stopnia kalibracji urządzenia produkcyjnego. Z tego powodu gniazda pod wkręty projektuje się z zaprogramowanym naddatkiem kompensującym ewentualne skurcze termiczne materiału. Kierunek nakładania warstw wpływa bezpośrednio na właściwości mechaniczne finalnego przedmiotu. Ścianki ułożone równolegle do osi otworu znacznie lepiej znoszą siły skrętne pojawiające się podczas dokręcania złączek pneumatycznych. Z kolei struktury prostopadłe zwiększają ryzyko nagłego rozwarstwienia pod wpływem sił naprężających, zwłaszcza przy mocowaniu gwintów stożkowych. Minimalna grubość obudowy wokół gniazda zależy w głównej mierze od docelowej geometrii elementu oraz przewidywanych skoków ciśnienia. Z tego względu przy projektowaniu detali ciśnieniowych unika się stosowania uniwersalnych wartości grubości.
Przeczytaj również: Po czym rozpoznać, że zabrudzony wymiennik wymaga czyszczenia w instalacji chłodniczej zakładu
Częste serwisowanie układów sprężonego powietrza i wielokrotny montaż przyłączy wymagają zastosowania odpowiednich wzmocnień wewnątrz struktury polimeru. Mosiężne wkładki gwintowane wtapiane na gorąco znacząco zwiększają całkowitą odporność połączenia przy powtarzalnym wkręcaniu złączek. Zapewniają one twardy, w pełni metalowy gwint, który równomiernie i bezpiecznie rozkłada siły docisku w głębi tworzywa sztucznego. Gdy bryła modelu przestrzennego wymusza pozostawienie bardzo cienkich ścianek, sama wtopiona wkładka mosiężna nie rozwiązuje całkowicie problemu naprężeń rozciągających. Sytuacja taka wymaga powiększenia średnicy gniazda montażowego lub zaprogramowania znacznie gęstszego wypełnienia siatki wokół obciążonego mocowania.
Dobór tworzyw sztucznych w systemach automatyki
Wybór odpowiedniego filamentu technicznego zależy od temperatury otoczenia, amplitudy drgań maszyny, ekspozycji na olej maszynowy oraz ciśnienia roboczego panującego w instalacji. Wytrzymałość termiczna poliestru modyfikowanego glikolem różni się w zależności od domieszek dodawanych przez konkretnego producenta. Zazwyczaj jednak polimer ten wyśmienicie znosi ciągły kontakt ze środkami stosowanymi do naolejania powietrza. Z kolei inżynieryjne kopolimery poliamidowe wykazują wybitną odporność na intensywne ścieranie i wibracje, lecz silnie chłonią wilgoć z otoczenia przed procesem przetwórstwa. Popularny kwas polimlekowy odkształca się już przy stosunkowo niskich temperaturach środowiska pracy i błyskawicznie traci spójność w układach zaolejonych. W standardowych instalacjach sprężonego powietrza staranne uszczelnienie gwintu taśmą teflonową pozwala na bezawaryjną pracę z wykorzystaniem elementów z mocniejszych odmian tworzyw termoplastycznych.
W nowoczesnej automatyce przemysłowej techniki addytywne sprawdzają się doskonale przy wytwarzaniu dedykowanych adapterów do elastycznych ssawek próżniowych. Takie spersonalizowane detale umożliwiają bezproblemowe dopasowanie standardowych komponentów do nietypowych konstrukcji chwytaków robotycznych. Odpowiednio skonfigurowany druk 3d precyzyjnie integruje zawiłe i wielokierunkowe kanały powietrzne bezpośrednio wewnątrz monolitycznego bloku uchwytu. Firma Ea Kraków P. Paduchowski realizuje zaawansowane zlecenia na detale do aplikacji pneumatycznych, dostarczając wyroby od razu wyposażone we wtopione inserty montażowe. Przedsiębiorstwo każdorazowo dobiera optymalne parametry obróbki do specyficznych wymagań mechanicznych stawianych przez integratorów systemów sterowania.
Technologie wytwarzania przyrostowego stanowią niezwykle użyteczne rozwiązanie przy nagłej awarii unikalnego detalu lub podczas fizycznego testowania zupełnie nowych mechanizmów kinematycznych. Zastąpienie trudno dostępnej części importowanej wydrukowanym na miejscu odpowiednikiem pozwala na szybkie wznowienie prawidłowego funkcjonowania linii produkcyjnej. Projektanci muszą jednak pamiętać o naturalnych ograniczeniach wytrzymałościowych termoplastów. Przy rygorystycznych wymaganiach dyrektyw maszynowych, bardzo wysokich skokach ciśnienia lub w obecności wysoce agresywnych mediów chemicznych najbezpieczniejszym wyborem instalacyjnym pozostaje klasyczny montaż atestowanych złączek ze stopów metali.
Kategorie artykułów
Polecane artykuły
Rola muzykoterapii w procesie terapeutycznym dla osób z psychicznymi chorobami

Jak wybrać odpowiedni rodzaj nakrętek do zgrzewania dla danych potrzeb?

Zakład pogrzebowy w Zabłudowie: Przewodnik po dostępnych usługach
